

その他
2026.09.30
スマートフォンの熱対策を支える熱拡散シート加工|自動実装を効率化する多面付け
スマートフォンやウェアラブル機器は、年々薄型化・高性能化が進む一方で、内部に実装される熱拡散シートの数量は増える傾向にあります。
試作段階では手作業での貼り付けでも問題にならなかった部材が、量産フェーズで自動実装ラインに乗せた途端、供給効率や位置精度の課題として表面化するケースは少なくありません。
熱拡散シートそのものの性能はもちろん重要ですが、量産設計の観点では「どう並べて、どう供給し、どう貼り付けるか」という多面付け設計が、実装ラインのタクトタイムと歩留まりを大きく左右します。
今回は、スマートフォン・ウェアラブル機器向け熱拡散シート加工において、自動実装を見据えた多面付けの考え方と、その周辺で押さえておきたい剥離性・搬送性・位置精度のポイントを整理します。
スマートフォンの熱対策に使われる熱拡散シートの種類
スマートフォンの内部では、CPU(SoC)、バッテリー、カメラモジュール、通信部品などが限られた筐体スペースに密集しています。
局所的に発生した熱をそのままにしておくと、性能低下(サーマルスロットリング)や表面温度の上昇につながるため、熱を面方向に広げて分散させる部材が使われます。
代表的な部材が、面方向(XY方向)への熱拡散に優れたグラファイトシートです。
薄く柔軟で、狭い実装スペースにも配置しやすいことから、スマートフォンやタブレット、ウェアラブル機器のSoC・バッテリー周辺で広く採用されています。
一方、放熱経路によっては銅箔が選ばれる場合もあります。
銅箔はグラファイトシートに比べて熱伝導の等方性が高く、電磁シールド性も併せ持つため、基板のグラウンド強化や特定方向への熱の逃がし方を重視する設計で使われることがあります。
グラファイトシートと銅箔を積層して、面方向の熱拡散と垂直方向の熱伝導・シールド性を両立させる構成も採用されています。
どちらの材料が適しているかは、発熱源の位置と大きさ、熱を逃がしたい方向、筐体内のスペース、電磁シールドの要否によって変わります。
材料選定の段階から、実装後にどのような放熱経路を想定しているかを共有いただくことが、部材選びの精度を高めるポイントです。
量産設計で無視できない「多面付け」という視点
熱拡散シートの加工というと、形状精度や粉落ち対策に注目が集まりがちですが、量産・自動実装を前提にした場合、もう一つ重要な視点が「多面付け」です。
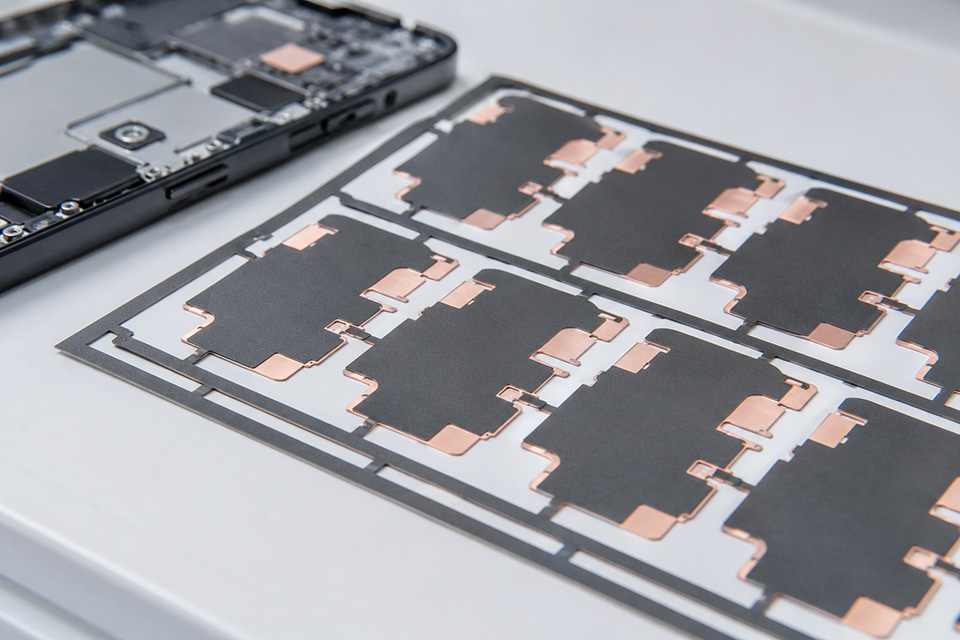
多面付けとは、1枚の原反シートの上に、製品となる個片形状を効率よく並べて配置する設計のことです。
単純に個片を敷き詰めれば良いわけではなく、次のような要素のバランスを取りながら設計します。
- 原反1枚あたりの取得個数(歩留まり)
- 個片同士の間隔(ピッチ)と抜き加工の負荷
- 個片を保持するためのブリッジ(つなぎ)の位置と幅
- 実装機の吸着・搬送方式との整合性
多面付けの精度が低いと、原反の使用面積に対して製品として使える個片数が減り、材料ロスとコストに直結します。
逆に、個片間隔を詰めすぎると、抜き加工時の応力で個片が変形したり、隣接する個片を巻き込んで欠けが生じたりするリスクが高まります。
試作時の少量生産では気にならなかった配置でも、量産の自動実装ラインでは供給トラブルの原因になることがあるため、開発初期の段階から量産を見据えた面付け設計をすり合わせておくことが望ましいといえます。
自動実装を効率化する多面付け設計の考え方
自動実装ラインでは、実装機が個片を一つずつ吸着・認識してピックアップするため、多面付けの設計そのものが実装効率に直結します。
自動実装を前提とした多面付けでは、主に次のような観点で検討します。
実装機の送りピッチとの整合
実装機側の吸着ヘッドやテープフィーダーの送りピッチに合わせて個片を配置することで、無駄な送り動作や停止時間を減らせます。
ピッチが実装機側の仕様と合っていないと、位置合わせのための追加工程が必要になり、タクトタイムが伸びる要因になります。
個片の向き・基準の統一
グラファイトシートや銅箔は、面によって特性(放熱面と絶縁面など)が異なる場合があります。
多面付けの段階で個片の向きや表裏の基準を統一しておくことで、実装機のカメラ認識や吸着動作がスムーズになり、誤実装のリスクを抑えられます。
取得数とライン速度のバランス
1枚あたりの取得個数を増やすことだけを優先すると、個片間隔が狭くなり搬送中の擦れや変形が起きやすくなります。
ライン速度や実装機の許容公差を踏まえたうえで、無理のない配置密度を設定することが、結果的に安定した実装効率につながります。
これらは加工側の設計だけで完結するものではなく、実装ラインの仕様や運用方法との擦り合わせがあって初めて効果を発揮します。
量産移行前に、実装現場の担当者を交えて多面付けパターンを検討することをおすすめしています。
自動実装ラインで重要になる3つの品質要素
多面付け設計に加えて、自動実装の現場では次の3つの品質要素が安定生産のカギを握ります。
1. 剥離性
自動実装では、実装機が個片を台紙やキャリア材から確実にピックアップできることが前提になります。
粘着力が強すぎると剥離時に個片が変形したり、台紙側に糊残りが生じたりすることがあり、逆に弱すぎると搬送中に個片が脱落するリスクがあります。
剥離ライナーの材質や剥離力の設計は、使用する粘着剤との組み合わせによって変わるため、実装機の吸着方式(真空吸着かメカニカル方式かなど)に合わせて、剥離角度や剥離速度を含めた条件出しが必要です。
2. 搬送性
加工後の熱拡散シートは、輸送や取り扱い中のわずかな擦れや折れ曲がりでも変形・破損しやすい部材です。
自動実装ラインへ安定供給するためには、実装方法に応じて次のような供給形態を選定します。
- シート状での納品
- キャリア材付きでの納品
- 個片トレーでの納品
- リール(キャリアテープ)供給
特にリール供給を前提とする場合は、送り方向、テープのピッチ、エンボスキャリアの深さなど、実装機側の仕様と合わせ込む項目が多くあります。
搬送中の位置ズレや個片の飛び出しを防ぐためには、加工段階でのキャリア材選定と、梱包・搬送時の取り扱いまで含めた検討が欠かせません。
3. 位置精度
自動実装機は多くの場合、カメラ認識によって個片の位置を検出してから実装を行います。
個片の外形精度や、多面付けにおける個片同士の相対位置精度がばらつくと、認識エラーや実装位置のズレにつながります。
特に、ウェアラブル機器のように実装スペースがさらに限られる製品では、わずかな位置ズレが放熱性能や他部品との干渉に影響することもあるため、加工段階での外形公差の管理と、多面付けパターンにおける個片間隔の均一性が重要になります。
実装現場の要望を加工設計に反映する
自動実装を前提とした熱拡散シート加工では、加工会社と実装現場との間で情報が十分に共有されているかどうかが、量産移行後のトラブルの少なさを左右します。
設計段階で確認しておきたい主な項目は次の通りです。
- 使用する実装機の種類と吸着方式
- 実装機の送りピッチ・テープ仕様(リール供給の場合)
- 個片の許容公差(外形・位置)
- 剥離時に想定される速度・角度
- 量産時の生産数量とタクトタイム目標
これらは加工会社側だけで判断できる項目ではなく、実装現場の運用状況によって最適な条件が変わります。
試作段階から実装現場の要望をヒアリングし、多面付けパターンや剥離・搬送条件に反映していくことで、量産移行後の手戻りを減らすことができます。
お問い合わせ前に整理しておきたい項目
熱拡散シート加工の量産化に向けたお打ち合わせでは、あらかじめ以下を整理いただくと、多面付け設計や実装条件の検討をスムーズに進められます。
- 材料の種類(グラファイトシート・銅箔など)・厚み
- 完成形状と個片の必要数量
- 発熱源の位置と熱を逃がしたい方向
- 自動実装の有無、実装機の仕様
- 供給形態(シート・キャリア材付き・トレー・リールなど)
- 量産時の生産数量・スケジュール
熱拡散シートは、材料そのものの放熱性能だけで評価が完結する部材ではありません。
自動実装ラインに乗せたときにどれだけ効率よく、正確に供給できるかまで含めて初めて、量産設計として成立します。
試作の段階から多面付けパターンや実装条件を加工会社とすり合わせておくことが、量産移行後の手戻りを防ぐ近道になります。
スワコーでは、グラファイトシートや銅箔を用いた熱拡散部材のラミネート加工とあわせて、自動実装ラインを見据えた多面付け設計、剥離性・搬送性を考慮したキャリア材選定までワンストップで対応しています。
試作の少量生産から量産移行後の供給まで、実装現場の運用に合わせたご提案が可能です。
スマートフォン・ウェアラブル機器の熱拡散シート加工、多面付け設計でお悩みの際は、ぜひスワコーまでお気軽にご相談ください。